Vender er normalt det første snit, en ny maskinmester lærer, og det sidste, en erfaren hånd holder op med at tænke på, og det er netop derfor, det stadig volder problemer. Kast et emne, tag et slag hen over enden, og du har en flad, firkantet flade at arbejde ud fra. Gør det skødesløst, og hver handling, der følger, arver fejlen. Det følgende er, hvordan vi griber det an på en drejebænk i vores egen butik: opsætningsvanerne, de tal, vi tager udgangspunkt i, og de fejl, vi ender med at rette oftest.
Hvad Facing på en drejebænk virkelig gør
Facing fjerner materiale fra enden af et emne for at producere en overflade vinkelret på rotationsaksen. Værktøjet bevæger sig radialt på tværs af ansigtet i stedet for langs delens længde. Resultatatet er et referenceansigt: noget at sidde imod, måle fra eller holde fast i i en anden operation.
Det meste af tiden er emnet cylindrisk og fastholdt i en tre-kæbepatron. En borepatron med fire kæber eller en frontplade kommer ud, når delen er uregelmæssig, tyndvægget eller skal indtastes korrekt. Længere aksler køres ofte mellem centre med en drivhund, der bærer rotationen.
To ting definerer et godt ansigt. Den er flad inden for hvad tegningen tillader, og den er firkantet i forhold til aksen. Finish, grattilstand og cyklustid følger alle af disse to. Et ansigt, der ser lyst ud, men som løber ud med et par hundrededele af en millimeter, vil stadig skubbe et leje ud af linjen, så vi tjekker med en indikator i stedet for med øjet.
Vender mod drejning: Forskelligt foder, andet resultat
De to operationer forveksles ofte, fordi de bruger den samme maskine og ofte det samme værktøj. Forskellen er den retning, værktøjet bevæger sig i forhold til arbejdet.
Sådan skelnes et vendende snit fra et drejesnit på maskinen. | Aspekt | Facing | Drejning |
| Værktøjstilførsel | Radial, på tværs af endefladen | Aksialt på langs |
| Result | Flad flade firkantet til aksen | Reduceret diameter, cylindrisk overflade |
| Dybde målt | Ud for enden, langs aksen | Ud af diameteren, radialt |
| Overfladehastighed | Ændrer sig, når værktøjet krydser ansigtet | Konstant ved en given diameter |
| Typisk brug | Kvaderer en ende, renser et savsnit, danner en skulder | At bringe en udvendig diameter til størrelse |
Opsætning før første klipning
Næsten alle problemer, vi bliver spurgt om, starter før værktøjet rører ved metallet. Fem minutters forberedelse sparer en kasseret del.
- Hold udhænget kort. Tag fat i så meget af arbejdsemnet som operationen tillader; hver ekstra millimeter, der hænger ud af kæberne, tilføjer vibrationer, du ikke kan skære væk bagefter.
- Indstil værktøjet i centerhøjde. Et værktøj over midten gnider og sløver hurtigt, et under midten efterlader en spids i midten af ansigtet. Tjek mod tailstockens centrum med en lineal eller en lille firkant.
- Tilpas værktøjet til skæreretningen. Et standard højredrejeværktøj holdt den sædvanlige måde snit på tilgangssiden, så du fodrer fra den udvendige diameter indad med spindlen drejende mod dig.
- Lås slæden og indstil sammensætningen, så krydsglideren bevæger værktøjet lige over forsiden. Enhver vinkel tilbage i forbindelsen forvandler en flad flade til en kegle.
- Ryd spånerne, og sørg for, at værktøjet har plads til at nå midten af arbejdet, uden at holderen tilsmudser patronen.
En ansigtssekvens, der virker
Ordren nedenfor er, hvad vi underviser på butiksgulvet. Den passer til manuelle drejebænke og oversættes direkte til et CNC-program.
- Skum enden let med spindlen kørende med moderat hastighed og se, hvor værktøjet først får kontakt. Et delvist snit fortæller dig, at emnet ikke sidder firkantet i kæberne eller er blevet savet i en vinkel.
- Tag skrubningspasningen fra yderkanten mod midten, og lad der være ca. 0,2 mm til 0,5 mm lager til efterbehandling.
- Træk ind, stop spindlen og kontroller den samlede længde i forhold til tegningen, før du går videre. Det er langt nemmere at fjerne yderligere 0,3 mm end at sætte det tilbage.
- Tag det afsluttende snit med en skarp kant, en lettere fremføring og samme kørselsretning, så finishen er ensartet over hele ansigtet.
- Stop lige kort for dødpunktet på manuelle maskiner, eller programmer værktøjet til at rydde midterlinjen på en CNC, og bryd derefter kanten med en finfil eller et afgratningsværktøj, mens arbejdet drejer langsomt.
Et punkt, der er værd at gentage: Når værktøjet nærmer sig aksen, falder overfladehastigheden mod nul. At skære der er tættere på at gnide end at skære, hvorfor finishen ofte forringes i de sidste par millimeter af ansigtet. En lidt højere spindelhastighed, en lettere fremføring nær midten eller konstant overfladehastighedskontrol på en CNC hjælper alt sammen.
Hastigheder, fremføringer og skæredybde
Tallene afhænger af materiale, stivhed og værktøj, men det er de områder, vi tager udgangspunkt i på en rimelig tæt drejebænk med hårdmetalskær.
Startværdier for en let drejebænk; tilpasse sig materiale, stivhed og ønsket finish. | Parameter | Skrubling | Efterbehandling |
| Skæredybde | 0,5 mm til 2 mm | 0,1 mm til 0,4 mm |
| Foder pr. omdrejning | 0,1 mm til 0,25 mm | 0,05 mm til 0,1 mm |
| Spindelhastighed | Sæt fra den største diameter | Kan hæves for et renere ansigt |
| Kølevæske | Oversvømmelse, hvor det er muligt | Flood eller en let børstepåføring |
Indstil spindelhastigheden fra den største diameter, du skærer, ikke den færdige størrelse. For eksempel skal en 40 mm flade og en 10 mm flade have meget forskellige omdrejninger i minuttet for at holde den samme overfladehastighed, og yderkanten er der, hvor det meste af skæringen sker.
Når et ansigt går galt
De fleste står over for fejl giver sig selv i løbet af de første få sekunder. At læse overfladen, mens du skærer, sparer en masse gætværk.
- Chatter-mærker: for meget udhæng, en løs værktøjsstolpe, et ikke-understøttet emne eller en fremføring, der er for tung. Reducer først udhænget, og foder derefter.
- Fadet eller konveks ansigt: værktøjet er ikke i centerhøjde, eller tværslæden bevæger sig ikke vinkelret på aksen.
- Revet, udtværet finish: en sløv kant eller en overfladehastighed nær midten, der er for lav til at skære rent.
- Kraftig grat i yderkanten: et slidt skær og en fremføringshastighed, der skubber frem for at klippe metallet.
- Pip venstre i midten: værktøjet stoppede kort efter aksen, eller værktøjets næsegeometri er ikke egnet til at vende mod midten.
Hvor ansigtskvalitet dukker op i rigtige dele
Et ansigt er sjældent et mål i sig selv. På en aftrappet aksel skal skulderen, der bærer et leje, sidde vinkelret på tappen, eller forspænding og udløb gå ud af vinduet. På en bronzebøsning indstiller de vendte ender den installerede længde og bestemmer, hvordan delen skal sidde i huset. Gearemner får begge sider bearbejdet, så tykkelse og parallelitet falder inden for tolerancen, før tænderne skæres. Når disse detaljer glider, fortæller hele forsamlingen dig om det senere.
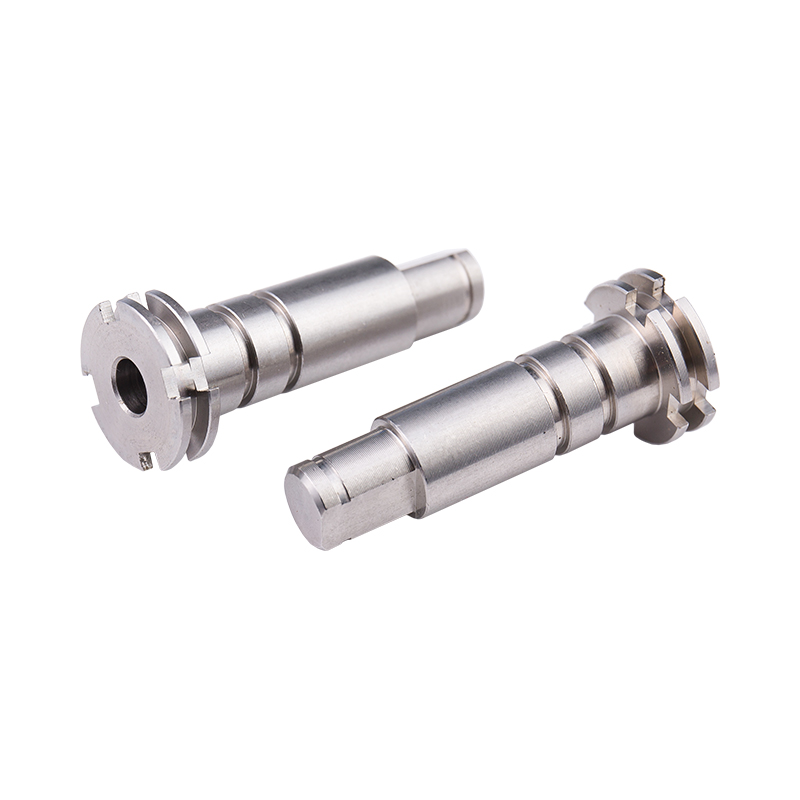 Brugerdefineret rustfrit stål drevtrinet aksel Specialdrejet aksel i rustfrit stål til motor- og lejeforbindelser, med specifikationer og overfladebehandling indstillet til applikationen; skuldervendt understøtter monteringsnøjagtighed. Se produkt →
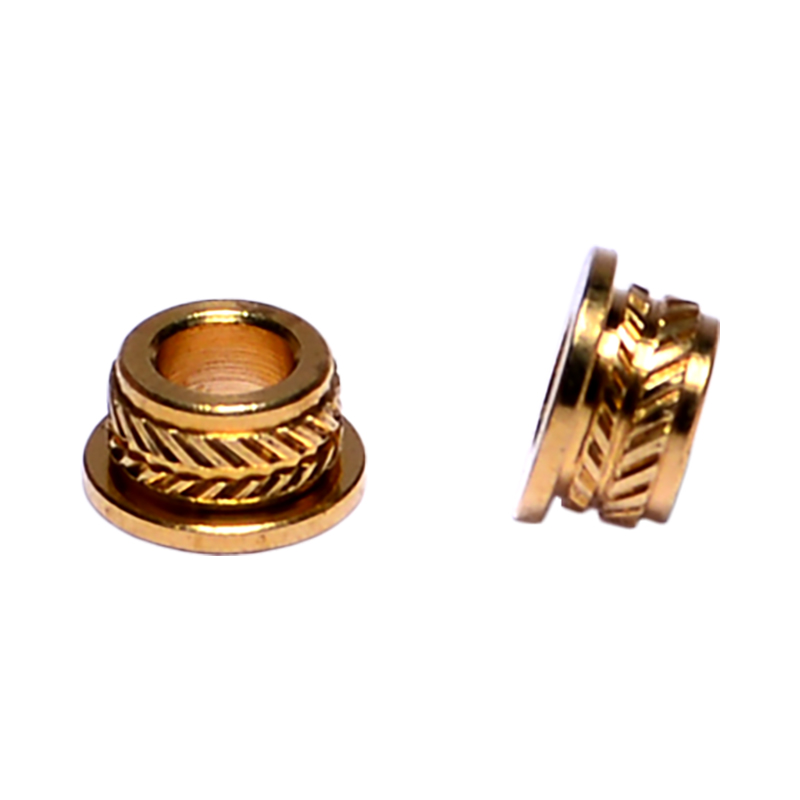 Brugerdefinerede bronzebøsninger til B2B-produktion Brugerdefinerede bronzebøsninger fra en producent, der tilbyder CNC-drejning og højvolumen output; vendte ender hjælper med at indstille den installerede længde og siddepladser i husene. Se produkt →
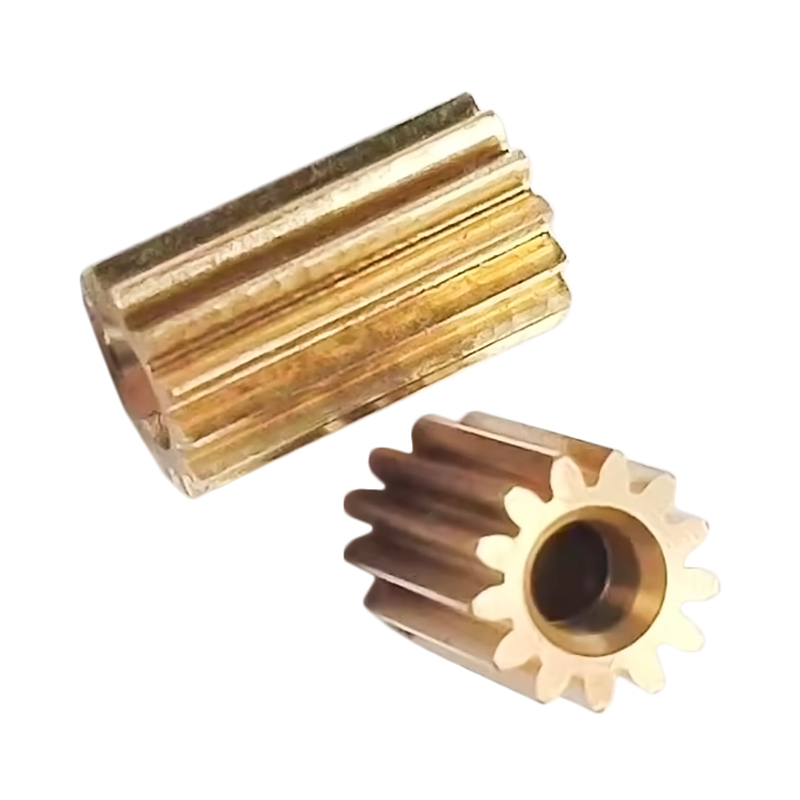 Brugerdefineret messingsporgear til kraftoverførsel Messingdrejet cylindrisk tandhjul til motordrevet kraftoverførsel, behandlet i henhold til de ønskede specifikationer og overfladebehandling, med overflader, der er kritiske for tykkelse og parallelitet. Se produkt →
Dette er grunden til, at vi behandler facing som et metrologisk trin snarere end et groft trin. De dele, der forlader vores vendeceller, fra trinvist akselarbejde til små fastgørelseselementer, kontrolleres for kvadratiskhed og længde i stedet for blot at måle for diameter. Vores team har skrevet den bredere tilgang op i hvordan dimensionel nøjagtighed holdes på tværs af en produktionskørsel , og den modstående operation er det første sted, hvor disciplinen starter.
Vaner, der holder ansigter flade
Værktøjets levetid og tålmodighed betyder mere end nogen enkelt indstilling. Hold en ekstra indsats eller et nyslebet værktøj inden for rækkevidde, så en mat kant aldrig bliver en grund til at afslutte ansigtet dårligt. Tag den ekstra passage på en lettere dybde i stedet for at tvinge et kraftigt snit, der afbøjer emnet. Efterlad aldrig borepatronnøglen i borepatronen, hold filehåndtaget i hånden og væk fra den roterende borepatron, og fjern lange snorlige spåner med en krog eller en børste i stedet for med behandskede fingre. Små vaner som disse er det, der gør et butiksgulv roligt, og rolige operatører skærer bedre ansigter.
At vende på en drejebænk er en simpel idé, der udføres med en masse små beslutninger: hvor meget der hænger ud af kæberne, hvor værktøjet sidder i forhold til midten, hvilken vej det bevæger sig, og hvor meget lager du efterlader til det sidste gennemløb. Få dem rigtige, og operationen tager minutter og holder tolerance uden besvær. Få dem forkert, og fejlen følger delen hele vejen til montering. Hvis et ansigt på en af dine komponenter bliver ved med at glide ud af specifikationerne, så send os tegningen og et foto af overfladefinishen, og vi vil fortælle dig, hvad vi ville ændre i opsætningen.