Facing er som regel den første operation, en ny maskinmester lærer, og det er ofte den, der stille og roligt afgør, om en del er god eller skrot. Hvis du har set et værktøj køre lige hen over enden af et roterende emne og efterlade en flad, jævn overflade, har du allerede set ansigtet på en drejebænk i aktion. Det, der ser simpelt ud, kræver mere omtanke, end de fleste mennesker forventer: Værktøjshøjde, fremføringsretning, skærehastighed og arbejdsholdenhed dukker alt sammen i den færdige flade.
Denne vejledning dækker den praktiske side af beklædning på manuelle og CNC drejebænke, fra opsætning af jobbet til fejlfinding, og afslutter med de detaljer, der betyder noget, når en flad flade skal holde en tolerance i produktionen.
Hvad Facing på en drejebænk faktisk gør
Facing reducerer længden af et emne og giver en flad overflade vinkelret på rotationsaksen. Emnet drejer, mens et enkeltpunktsværktøj føres hen over endefladen, normalt fra den udvendige diameter mod midten eller omvendt. Den vinkelrette fremføring er den vigtigste forskel fra drejning, hvor værktøjet bevæger sig parallelt med aksen og reducerer diameteren i stedet.
I en arbejdende butik udfører facing flere opgaver på én gang:
- Opretter en ren, firkantet datumflade, som senere operationer kan måles ud fra.
- Firkanter den savede eller ru ende af stangen, så delen har en kendt længde.
- Fjerner den ujævne kant efterladt af en båndsav eller et skilleværktøj.
- Forbereder enden til centerboring, affasning eller gevindskæring.
Fordi så meget afhænger af det, skubber et ansigt, der er ude af kvadratisk, tilspidset eller skålet, fejl ind i hvert efterfølgende trin.
Opsætning til et rent snit
De fleste problemer, der står over for, er opsætningsproblemer i forklædning. Før du rører ved indføringsgrebet, skal du sørge for et par grundlæggende ting.
Arbejdsfastholdelse og udhæng
Tag fat i emnet så tæt på spændepatronkæberne, som operationen tillader, og hold den ikke-understøttede længde kort. På tynde skiver eller ringe slår et let gennemløb med en blid fremføring et kraftigt snit, der fjeder delen væk fra værktøjet. Hvis ansigtet er den eneste funktion, der bearbejdes, vil en blød kæbe eller en simpel armatur ofte gøre mere for nøjagtigheden end enhver ændring af skæreparametrene.
Værktøjshøjde i midten
Indstil værktøjsspidsen nøjagtigt på spindelens midterlinje. Et værktøjssæt over midten efterlader en lille knop i midten af ansigtet; sat under midten, gnider det, skubber værket og giver en ru, arbejdshærdet overflade. En centermåler, en stållineal, der er klemt mellem værktøj og arbejde, eller en måleur på krydsglideren vil bringe dig tæt på, og et let prøvesnit bekræfter det.
Værktøjsvalg og geometri
Højre og venstre håndværktøj fremføres i modsatte retninger, så tilpas værktøjet til den retning, du har til hensigt at køre, og sørg for, at skæret, ikke flanken, går i indgreb med arbejdet. Hold værktøjsudhæng på det minimum, der gør jobbet klaret. Positiv rivegeometri passer til lettere maskiner, en lille næseradius giver en finere finish, men en svagere spids, og en større radius øger skærekræfterne nok til at skravle på slanke dele.
Vender ind eller udad
Foderretning er en beslutning, der er værd at tage bevidst frem for af vane.
- Vender udad (center til udvendig diameter): snittet starter nær midten og bevæger sig udad. Værktøjet kommer rent ud af arbejdet i yderkanten, hvilket ofte forbedrer finishen på den lukkede del af forsiden og skubber graten til yderdiameteren, hvor en fil eller affasning nemt fjerner den.
- Vender ind (udvendig diameter mod midten): værktøjet går ind i yderkanten og afslutter i midten. Dette foretrækkes ofte, når en grat nær boringen er lettere at håndtere, eller når en efterfølgende centerboring vil fjerne dette materiale alligevel.
Mange maskinmestre går ud mod midten og tager finishpassagen udad. Uanset hvilken retning du vælger, skal du holde det konsistent på tværs af en batch, så ansigterne forbliver udskiftelige.
Hastigheder, fremføringer og skæredybde
Et særpræg ved at stå overfor er, at overfladehastigheden ændres, når værktøjet bevæger sig. Ved den ydre diameter bevæger værket sig hurtigst; nær midten bevæger den sig næsten ikke. På en manuel drejebænk, der kører med fast omdrejningstal, betyder det, at fælgen ofte skæres for hurtigt og midten for langsomt. At reducere spindelhastigheden en smule og lette fremføringen på finishpassagen giver normalt et mere ensartet ansigt.
Omtrentlige udgangspunkter for vendende gennemløb i blødt stål med hårdmetalværktøj; juster for maskinstivhed, skærkvalitet og emnemateriale. | Bestå | Skæredybde | Foder | Overfladehastighed | Formål |
| Skrubning | 1,0 til 2,5 mm | 0,15 til 0,30 mm/omdr | 120 til 180 m/min | Fjern lager og den savede ende |
| Halvfinish | 0,3 til 0,8 mm | 0,10 til 0,20 mm/omdr | 150 til 200 m/min | Korrekt planhed og længde |
| Efterbehandling | 0,05 til 0,20 mm | 0,05 til 0,12 mm/omdr | 180 til 250 m/min | Endelig finish og datumflade |
Almindelige problemer, og hvordan man løser dem
- En spids eller spids i midten. Næsten altid værktøjshøjde. Nulstil spidsen på midten og tag en ny aflevering.
- Tilspidset eller et diskret ansigt. Kontroller tailstock-justeringen på akselarbejdet, slid på tværslæden og sammensætningen og værktøjsudbøjning på lange udhæng.
- Chatter eller en mønstret finish. Forkort værktøjsudhænget, understøt emnet bedre, sænk hastigheden lidt, eller skift næseradius.
- En ru, revet finish. Normalt en kedelig kant, for tung en fremføring eller en hastighed, der hverken passer til materialet eller skæret.
- Grater på kanten. Tilføj en lille affasning eller en let afgratning som en del af operationen i stedet for som en eftertanke.
Vender på en CNC drejebænk
På en CNC drejebænk er snittets geometri den samme; kun kontrollen med den ændres. Et par punkter er værd at huske.
- Facing pass er programmeret som et lige træk langs X-aksen ved et fast Z eller som en canned facing-cyklus såsom G72 på mange Fanuc-stil-kontroller.
- Konstant overfladehastighed (G96) holder en konstant skærehastighed, når værktøjet nærmer sig midten. Sæt den sammen med en klemme for maksimal spindelhastighed, ellers løber spindlen, når diameteren krymper.
- Fremføring pr. omdrejning holder spånbelastningen ensartet uanset diameter.
- En separat let efterbehandling, ofte 0,1 til 0,2 mm, giver en forudsigelig finish og overfladeplanhed.
Repeterbarhed er den reelle fordel, og den afhænger stadig af korrekte værktøjsforskydninger og en verificeret første del. At køre trindelte aksler er et godt eksempel på, hvor dette betaler sig.
 Brugerdefineret rustfrit stål drevtrinet aksel En specialdrejet trinaksel i rustfrit stål til motor-, leje- eller tilbehørsforbindelse, der er værd at gennemgå for gentagelig trindelt akselproduktion og drevkomponentnøjagtighed. Se produkt →
Hvorfor ansigtet ofte betyder mere end diameteren
På dele, der stables, sætter sig eller drejer, er endefladen referencen, alt andet er målt fra. Optiske skafter er en god illustration: ansigtet skal være fladt og firkantet, så samlingen sidder rigtigt, uden at der indføres udløb ved skulderen. Samme logik gør sig gældende for ventilhuse, tandhjulsemner og drivkomponenter, hvor få mikrometer fladefejl bliver til støj, vibrationer eller for tidligt slid nedstrøms. Det er en stor del af hvordan dimensionsnøjagtigheden holdes under kontrol i volumenproduktion.
 Brugerdefineret optisk aksel i rustfrit stål med slids En drejet optisk aksel i rustfrit stål med slids til bevægelige ledkomponenter, lavet efter brugerdefinerede specifikationer; værd at tjekke, hvor firkantede endeflader betyder noget. Se produkt →
Parringsflader på bøsninger og huse
Bøsninger viser den anden side af mønten. En bøsning med flange eller almindelig bronze er presset ind i et hus og bærer en roterende aksel, så begge endeflader skal være firkantede i forhold til boringen og fri for hævede grater. En grat, der er tilbage på en vendt ende, kan stoppe bøsningens siddeplads fuldstændigt, hvilket fjerner spillerum og viser sig senere som varme og slid. En ren vending efterfulgt af en let affasning koster næsten ingenting og forhindrer det helt.
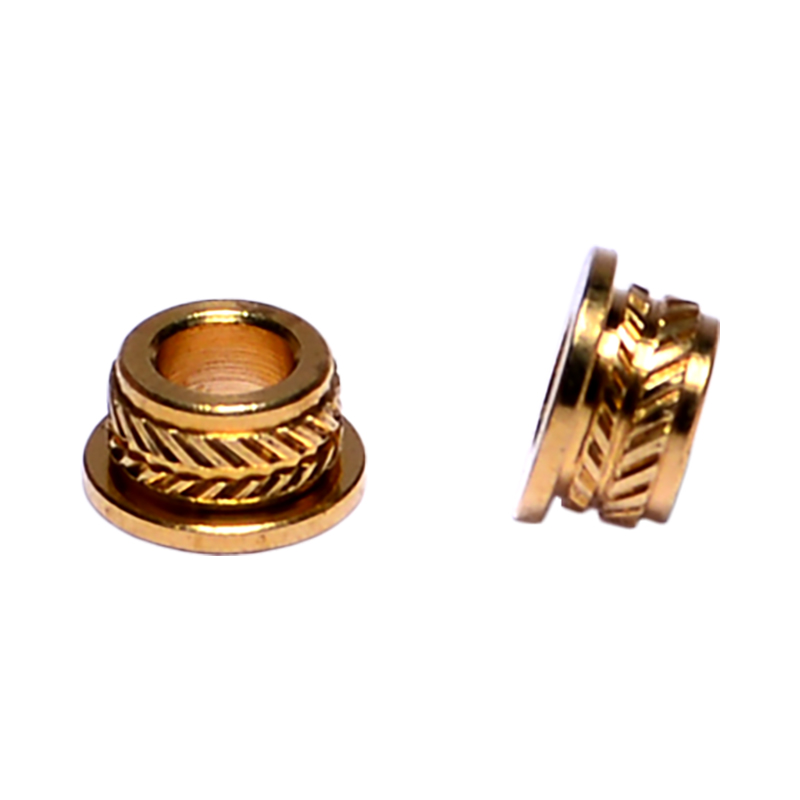 Brugerdefinerede bronzebøsninger til B2B-fremstilling En bronzebøsning tilpasset til business-to-business behov; værd at se, når siddepræcision, gratfri flader og ren beklædning er vigtige i hus- og skaftsamlinger. Se produkt →
Tjekliste før dit næste snit
- Bekræft, at arbejdsemnet er grebet sikkert med minimum udhæng.
- Indstil værktøjsspidsen nøjagtigt i midten, og kontroller den med et prøvesnit.
- Hold værktøjsudhænget til den korteste længde, der klarer jobbet.
- Beslut foderretningen før start og forbliv konsekvent gennem partiet.
- Groft tung, og tag derefter et let afslutningspas for fladhed og finish.
- Tjek ansigtet med en lige kant eller indikator, ikke kun med øjet.
- Bryd kanten med en lille affasning eller afgratning, før delen forlader maskinen.
At møde belønner tålmodighed mere end magt. Sæt værktøjet på midten, hold opsætningen stiv, og lad en let efterbehandling gøre arbejdet, og ansigtet vil være fladt, gentageligt og klar til den næste operation.
Kunshan Hong Yong Sheng Precision hardwareprodukter bearbejder og støber dele af netop denne slags lige fra akselkerner og bøsninger til fastgørelseselementer og sprøjtestøbte komponenter. Hvis du har en tegning, hvor en vendt ende skal holde en tolerance, er vores ingeniører glade for at tale igennem, hvordan den ville køre i produktionen.